


Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

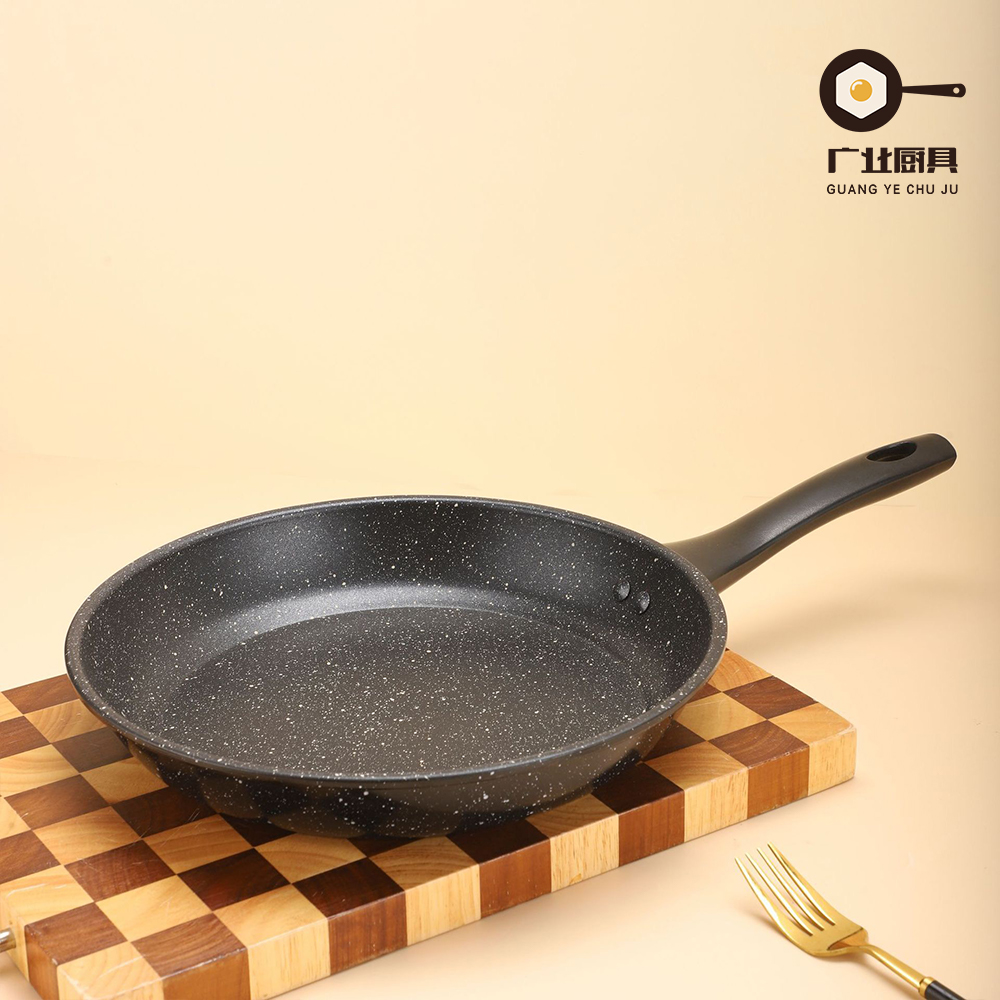
Los dos procesos producen cacerolas que parecen idénticas en un estante y se comportan de manera diferente en la cocina. La fundición a presión inyecta aluminio fundido en un molde de acero, por lo que la base puede tener 4 mm de espesor mientras que la llanta se mantiene en 2,2 mm. Al presionar, se le da forma a un disco plano de aluminio debajo de un ariete hidráulico, por lo que la pared tiene el mismo grosor en todas partes donde comenzó.
Esa única diferencia explica el peso, la respuesta al calor, el comportamiento de deformación y el costo de las herramientas. Cada cocina de utensilios de cocina no eléctricos eventualmente tiene que elegir, y la mayoría de los importadores eligen por peso de muestra en lugar de por especificaciones.
Las herramientas de fundición cuestan de tres a cinco veces más que una matriz de prensa y tardan el doble en cortarse, por lo que el proceso solo tiene sentido una vez que su volumen anual pueda absorberlo. Por debajo de ese umbral, estás pagando por una carrocería premium y vendiéndola a un precio de entrada.
La aritmética es contundente:
Es por eso que la misma sartén de 28 cm cuesta $3,40 FOB prensada y $4,80 FOB moldeada a presión, y por qué una prueba de 2.000 piezas de marca privada no debería comenzar con un molde fundido a presión. Una empresa comercial le cotizará todo lo que solicite; GUANG YE CHU JU ejecuta ambas líneas e indicará cuándo las herramientas no pueden amortizarse; normalmente es la respuesta más útil para un programa personalizado.
Fundido a presión | Prensado (estampado) | |
Espesor de base/pared | Base de 4,0 mm, borde de 2,2 mm | uniforme de 2,5 mm |
Peso, sartén de 28 cm | ~1,55 kilogramos | ~1,05 kilogramos |
Costo de herramientas | $18,000–40,000 | $3,000–7,000 |
Plazo de entrega de herramientas | 35 a 50 días | 15-20 días |
Producción por día | ~1900 (dos cavidades) | ~4.800 |
FOB, sartén revestida de 28 cm | ~$4.80 | ~$3.40 |
Mejor ajuste | Comercio minorista premium, inducción, restaurante. | Precio de entrada, juegos, woks. |
✅ En pocas palabras: elija el proceso por volumen anual por SKU en primer lugar y, en segundo lugar, por precio; las herramientas de fundición a presión no se pueden amortizar en un pedido de prueba.
La fundición a presión gana en rigidez y pierde en porosidad; prensado gana en adherencia del recubrimiento y pierde en deformación. Ambos modos de falla aparecen en el mismo lugar (la base y el radio de transición) y ambos se pueden probar antes de realizar el pedido.
La porosidad es el riesgo de la fundición a presión. El aluminio fundido atrapa el gas durante la inyección y un poro cercano a la superficie se convierte en una ampolla una vez que la sartén pasa por el revestimiento y 200 horas de niebla salina. La solución es el control del proceso, no el recubrimiento: desgasificación antes del disparo, una temperatura del troquel mantenida entre 220 y 260 °C y una prueba de chispa del 100 % en cuerpos cosméticos. GUANG YE CHU JU inspecciona cada cuerpo visible antes de recubrirlo, porque un poro que no puedes ver se convierte en un reclamo que no puedes defender. Solicite el informe de niebla salina a las 500 horas, no a las 96.
La deformación es el riesgo apremiante. Un cuerpo trefilado de 2,5 mm no tiene margen estructural en la base, por lo que un ciclo de lavavajillas a 70°C más un aclarado en frío lo mueve. Cualquier valor superior a 0,8 mm de desviación de la base girará en una placa de vidrio. Los moldes prensados para los mercados estadounidense y alemán deben especificarse con una base de 2,8 mm y un recocido para aliviar tensiones después del embutición.
El accesorio del mango difiere de una manera que los compradores rara vez comprueban. Los cuerpos de fundición llevan una orejeta integral, por lo que el mango está atornillado a través de aluminio sólido y soporta 110 N de tracción estática sin deformarse. Los cuerpos prensados necesitan un soporte soldado o remachado, y esa soldadura es lo primero que falla después de 3000 ciclos de lavavajillas.
Para los compradores de equipos de cocina comerciales, la respuesta cambia con la potencia del quemador: por encima de 20 kW, sólo un cuerpo de fundición mantiene su base durante una vida útil medida en meses, y los 500 g adicionales por sartén son irrelevantes en una estufa estacionaria.
Modo de falla | Fundido a presión | Apretado | Prueba que lo atrapa |
Ampollas debajo del revestimiento | Alta si la porosidad no está controlada | Bajo | 500 h niebla salina neutra |
Deformación base | Bajo | Alto por encima de los ciclos de 200°C | Galga de espesores, ≤0,8 mm |
Manejar el fracaso | Terminal bajo integral | Fatiga de soldadura | Fuerza estática de 110 N, 3000 ciclos |
✅ En pocas palabras: especifique una pulverización de sal de 500 horas y un tirador de manija de 110 N: esos dos números separan un cuerpo real de fundición de uno prensado de aspecto pesado.
P: ¿La fundición a presión es siempre mejor que el aluminio prensado? R: No. La fundición a presión es más pesada, responde más lentamente a los cambios de calor y las herramientas son mucho más costosas. Para woks, juegos promocionales y cualquier cosa de menos de 3.000 piezas al año, un cuerpo prensado es la mejor decisión comercial: un wok hilado es tecnología prensada, no un compromiso. Pregunte a su fabricante qué proceso se adapta a su volumen antes de pedir precio; GUANG YE CHU JU cita ambos y dirá cuándo las herramientas no se amortizan.
P: ¿Puede una sartén prensada estar lista para la inducción? R: Sí, mediante unión por impacto o soldadura por fricción de un disco de acero inoxidable en la base. Verifique la unión, no la afirmación: un disco mal adherido se separa después del ciclo térmico y la bandeja deja de detectar. Solicite un informe de prueba de enfriamiento de 30 ciclos en el conjunto base.
P: ¿Por qué mi molde de fundición se ampolló después de seis meses? R: Porosidad, casi siempre. El gas atrapado durante la inyección migra a la superficie bajo calor y levanta el recubrimiento. Es un defecto de fundición, no un mal uso por parte del cliente, y un proveedor que no puede mostrar un informe de niebla salina de 500 horas en el mismo lote de producción está adivinando.
Envíe su objetivo FOB, volumen anual por SKU y mercado de destino; le devolveremos una cotización prefabricada y prensada con la misma especificación, con costo de herramientas, amortización por unidad y tiempo de entrega, dentro de dos días hábiles.
GUANG YE CHU JU ejecuta programas de utensilios de cocina OEM/ODM en ambos procesos, con líneas internas de fundición a presión, fosfatado, chorro de arena y recubrimiento automático, por lo que la comparación no es teórica. Yongkang Guangye Kitchenware Co., Ltd. produce más de 10.000 unidades al día en una planta de 8.000 m² en Zhejiang y actúa como proveedor mayorista de cadenas de artículos para el hogar, grupos de restaurantes y marcas privadas en más de 20 mercados de exportación.
Solicite el informe de niebla salina con la cotización; el número en esa página le indica qué proceso está comprando realmente.
Correo electrónico: info@gyironpot.com
Móvil: +86 15167923637
Sitio web: www.gyironpot.com
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.